作者:赛铂数控
发布时间:2026-11-06
访问量:2
制作一套金属框架,往往要先下料,再开孔、切缺口、修整端面,最后进入装配和焊接。零件数量增加后,多次搬运、划线和装夹会占用不少时间,也容易带来孔位偏差、拼接间隙不一致等问题。
激光切管机能够把多种切割任务集中到同一台设备上,通过数控程序完成管材切断、开孔和轮廓加工。它的价值不仅体现在切割速度上,还与材料利用率、装配便利性和整条生产流程有关。了解这些特点,才能判断设备是否适合自己的产品。
一、激光切管机怎样加工一根管材?
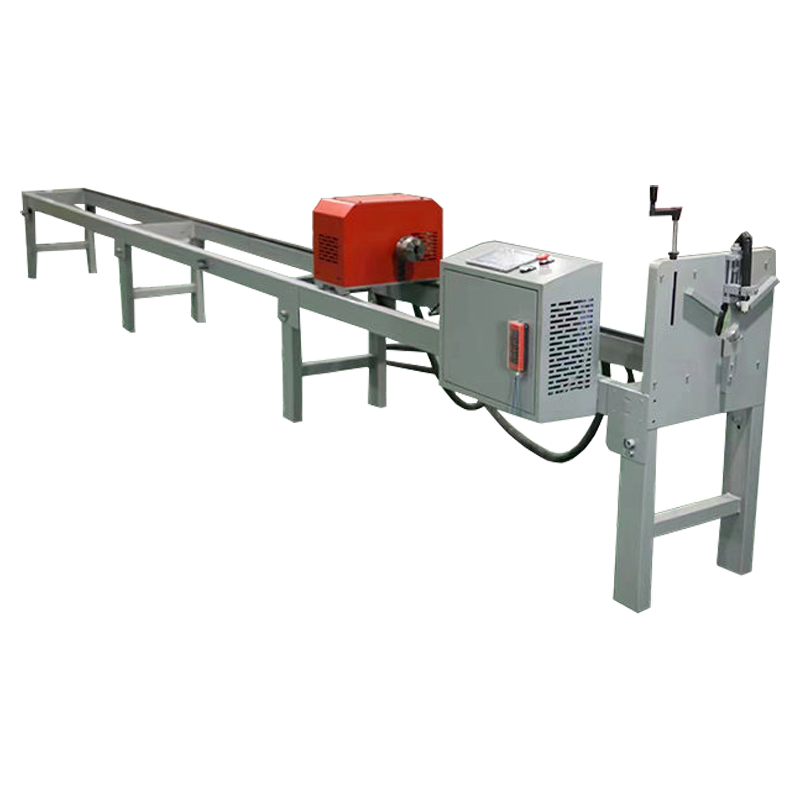
激光切管机利用聚焦后的激光束作用于管材表面,使局部材料熔化或汽化,并配合辅助气体完成切割。加工时,送料机构、旋转卡盘和切割头按照程序协调运动,让切割路径沿管材不同表面展开。
与只完成定长切断的设备相比,激光切管机可以处理圆孔、长孔、端部缺口及复杂轮廓。具备相应切割头和控制功能的机型,还能加工斜切面或焊接坡口。部分设备可配置钻孔、攻丝等单元,但这些属于具体机型的配置能力,采购时应逐项核对。
程序确定后,同类零件可以重复加工。换产品时,通常需要调整程序、夹持和上下料设置,不必为每一种孔槽重新制作传统加工工装。
二、圆管、方管和异型管,适用条件有什么区别?
激光切管机可用于多种金属管材和型材加工,常见对象包括圆管、方管、矩形管,以及部分开口或特殊截面的型材。材料可以涉及碳钢、不锈钢、铝合金等,实际范围应以设备配置和经过验证的工艺为准。
圆管主要关注外径、壁厚、长度和直线度;方管、矩形管还要考虑截面尺寸、圆角和扭曲情况;异型管则需要进一步确认卡盘能否稳定夹持、软件能否正确识别截面。
因此,选设备不能只看“最大切割直径”。薄壁管容易受到夹持力影响,长管和重管对承重、支撑及旋转稳定性也有不同要求。最好把常用管材的材质、截面、壁厚、长度和重量整理成清单,让供应商逐项确认。
三、切完以后,装配和焊接能怎样改变?
在家具框架、健身器材、金属护栏和机械支架等产品中,管件通常需要相互连接。通过合理设计,激光切管机可以在切割时做出定位槽、插接结构或端部配合轮廓,方便后续装配。
例如,两根管材交叉连接时,可以根据结构要求加工相应缺口;需要固定连接件的位置,可以预先切出安装孔。对于适合采用定位结构的产品,还能减少装配时反复测量和划线的工作。设备厂商的管材设计资料也展示了利用定位辅助结构简化装配和焊接的方法。
这些效果需要设计与加工共同配合。插接间隙、焊缝位置和受力要求都应事先确认,不能为了方便切割而随意改变结构。焊接后的变形和尺寸,也要通过实际样件验证。
四、切割精度受到哪些因素影响?
激光切管机的加工结果,既与设备有关,也受到原材料状态影响。管材弯曲、截面偏差、表面氧化层或焊缝位置变化,都可能影响孔位和切口表现。
夹持和支撑同样重要。夹持不足可能造成送料或旋转偏移,夹持力过大则可能使薄壁管变形。加工长管时,悬空段的下垂和旋转振动也需要控制。部分设备通过支撑机构及轮廓检测功能,改善长料加工或原料偏差带来的影响,但其适用范围仍需试切确认。
验收时应使用有代表性的工件,检查切断长度、孔径、孔位、端面角度和装配效果。对于配合孔、定位面等关键特征,还应评估是否需要后续精加工,并把最终测量方法写入验收要求。
五、加工效率要看完整周期
设备宣传中的切割速度,通常无法直接等同于一班能够交付的合格零件数量。实际生产还包括上料、找正、穿孔、旋转、换料、下料和分拣。
孔槽密集的零件,加减速和穿孔时间可能占比较大;长重管材则可能受送料、旋转和支撑动作影响;多品种小批量订单,还需要考虑换型和编程时间。比较设备时,应记录同一批工件从装料到完成下料的全过程。
材料利用率也值得单独核算。排样软件可以把不同长度的零件组合到同一根原料上,减少余料;设备尾部夹持和支撑结构,则会影响能够利用的管材长度。具体尾料长度应结合机型、夹持方式和零件结构确认。
六、选型时怎样确定功率和自动化配置?
激光功率应围绕常用材质、壁厚、质量要求和产量选择。除了确认能否切透,还要检查断面、挂渣、热影响及连续加工稳定性。偶尔加工的厚壁管,与每天大量生产的常规管材,应分别评估。
自动化配置则要匹配订单结构。管材规格稳定、批量较大的生产,可以考察成捆上料、自动送料和下料分拣;规格变化多或异型材较多的车间,需要关注换型是否方便、夹具调整是否费时。不同上料方式适应的生产节奏有所区别。
厂房条件也要提前核实,包括设备占地、原料周转空间、行车或叉车通道、供电、气源和排烟条件。上下料区域是否顺畅,会直接影响设备能否按计划运行。
七、日常使用,重点管好原料、工艺和维护
激光切管机投入生产后,应按材质、截面和壁厚建立工艺记录。换料或更换喷嘴、镜片等部件后,要按设备要求检查并试切,确认质量符合要求再继续生产。
日常检查可以围绕卡盘、支撑机构、喷嘴、保护镜片、气路、冷却和排烟系统展开。发现孔位偏移、切口挂渣或异常振动时,应结合原料状态和设备记录排查,避免只修改切割速度。
操作时应保持防护罩、联锁和排烟设施正常工作,清理掉落的小料,按规程完成维护。人员培训还应覆盖编程检查、异常停机和工件取放,减少碰撞及误操作。
准备采购或安排试切时,可以选择三类样件:用量最大的常规件、孔槽最多的复杂件,以及最长或最重的边界件。分别记录加工周期、切口质量、尾料、装配结果和人工干预次数,再据此确定激光切管机的配置与验收条件。