作者:赛铂数控
发布时间:2026-10-29
访问量:24
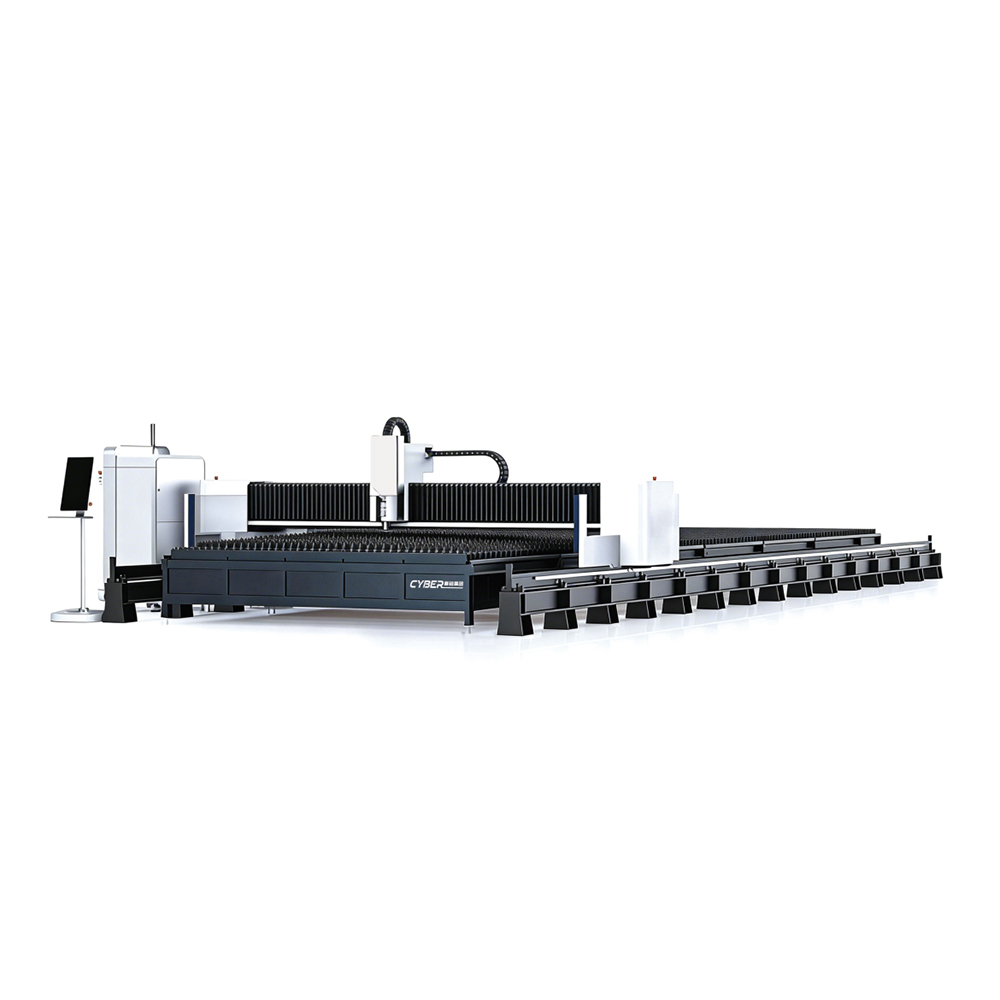
激光切板机在使用一段时间后,可能出现切割速度变慢、加工效率下降、边缘质量变差等问题。很多操作人员看到切不动,就直接提高激光功率或降低切割速度,结果不仅没有解决问题,还可能造成板材烧焦、挂渣增多和设备负荷升高。
激光切板机速度变慢,通常不是单一原因造成的。激光功率衰减、焦点位置偏移、辅助气体不足、切割参数不合理、导轨阻力增大,以及控制系统或传动部件异常,都可能影响实际切割速度。调试时应按照“确认现象、检查基础、调整参数、测试验证”的顺序进行。
一、先判断是机器变慢,还是切割参数不合适
发现激光切板机速度慢后,不要立即修改全部参数。应先观察具体表现。
如果空走速度正常,只有切割时速度下降,问题多半与激光功率、焦点位置、喷嘴状态、气体压力或材料参数有关。如果空走速度也变慢,运行中出现顿挫、异响或抖动,则需要重点检查导轨、齿条、伺服电机、减速机和控制系统。
还可以通过相同板材、相同图形进行测试。若以前使用同一套程序可以正常加工,现在切割时间明显增加,说明设备状态或光路系统可能发生了变化。若只有某种厚度或某种材质的板材速度慢,则更可能是工艺参数没有匹配。
二、检查激光功率是否正常
激光器是影响切割速度的核心部件。随着使用时间增加,激光器输出功率可能出现衰减,尤其是在长期高负荷运行、冷却条件不佳或保养不到位的情况下,实际输出功率会低于设定值。
可以先查看设备控制系统中的功率设定,再通过功率检测设备确认实际输出。如果设定功率没有变化,但切割能力明显下降,就不能单纯继续提高软件中的功率参数,而应检查激光器、光纤接口、保护镜片和冷水机状态。
冷水机温度过高、冷却液不足、过滤器堵塞,也会影响激光器稳定输出。日常使用中应保持冷水机正常工作,按照要求更换冷却液,并定期清理散热器表面的灰尘。
三、检查保护镜片和聚焦镜片
保护镜片表面沾有灰尘、油污或金属飞溅物时,激光能量会受到损耗,光斑质量也会变差。常见表现包括切缝变宽、板材切不透、切割速度下降和断面出现明显挂渣。
检查镜片时,应在设备停机并做好安全防护后进行。若镜片表面只有轻微灰尘,可以使用专用无尘布和镜片清洁液擦拭;如果出现划痕、烧蚀点或裂纹,应及时更换。不能使用普通纸巾、手指或含有杂质的布料擦拭镜片,否则容易造成二次损伤。
镜片安装后还要确认密封圈、压环和镜片方向是否正确。镜片没有安装到位,也可能导致光束偏移,使切割效果变差。
四、重新校准焦点位置
焦点位置不合适,是激光切板机速度慢的常见原因之一。焦点过高,板材下部得不到足够能量;焦点过低,切口上部可能过度烧蚀,都会影响切割速度和断面质量。
不同厚度的板材需要配合不同焦点位置。薄板通常使用接近板材表面的焦点,厚板则需要根据材料和工艺要求适当调整。调试时可以采用多段焦点测试,在相同功率、气压和速度下,分别改变焦点位置,观察切缝宽度、断面垂直度和挂渣情况,选择切割效果最稳定的位置。
如果更换了喷嘴、聚焦镜片或激光头,也应重新进行焦点校准,不能直接沿用原来的数据。
五、检查喷嘴和辅助气体
喷嘴虽然体积不大,却直接影响气流形态和熔渣排出效果。喷嘴孔变形、堵塞、偏心或安装倾斜时,辅助气体无法均匀吹向切缝,激光切板机就可能出现速度下降、挂渣严重和切口不连续等问题。
应检查喷嘴孔是否圆整,喷嘴中心是否与激光光束同轴。加工不同厚度的板材时,还要选择合适口径的喷嘴。薄板和厚板使用的喷嘴规格通常不同,不能为了方便长期使用同一种型号。
气体压力不足也会影响切割效率。氧气适合部分碳钢切割,氮气常用于不锈钢和铝板,以减少氧化和改善断面颜色。气瓶压力、减压阀、过滤器、气管和电磁阀都需要检查。如果气路存在漏气或过滤器堵塞,设备显示的压力可能正常,但喷嘴实际气流仍然不足。
六、重新匹配切割速度、功率和频率
切割参数之间需要相互匹配。功率较低而速度过快,板材可能切不透;功率较高而速度过慢,则容易出现烧边、变色和热影响区扩大。
调试时应根据板材材质、厚度和激光器功率,调用相近的工艺参数作为基础,再进行小范围调整。不要一次性大幅提高功率或降低速度。一般可以先保持功率不变,逐步降低或提高速度,每次调整后观察切割断面;也可以保持速度不变,微调功率,比较切割缝和挂渣变化。
对于不锈钢、铝板、铜板等高反材料,还要关注反射光对激光头和光学部件的影响。此类材料的切割参数与普通碳钢不能直接套用。
七、检查导轨、齿条和传动系统
如果激光切板机空走时也变慢,或运行过程中有卡顿、振动和异响,应检查机械传动部件。
导轨表面灰尘较多、润滑不足,会增加运动阻力;齿条与齿轮啮合间隙过大,会使设备运行不平稳;同步带松弛、联轴器松动或减速机磨损,也会造成定位误差和速度下降。
清洁导轨和齿条后,应按照设备说明添加适量润滑油。润滑并不是越多越好,油脂过多容易吸附灰尘,反而加重磨损。对于伺服电机,还要检查报警记录、编码器反馈和驱动器状态。如果系统频繁出现过载或跟随误差,建议由专业人员检查电机和驱动参数。
八、检查程序和控制系统设置
有时设备本身没有故障,速度变慢只是程序设置发生了变化。例如加工文件中设置了较低的空移速度、切割速度或加速度,控制系统启用了较保守的限速模式,或者不同图层使用了错误的工艺参数。
调试前应确认图形文件单位、板材厚度、切割图层、穿孔参数和引入引出线设置是否正确。复杂图形中,如果穿孔次数过多,也会明显增加总加工时间。对于小孔、尖角和密集线段,系统通常会自动降低速度,以防止过热,这属于正常现象。
可以使用简单直线和圆形进行空载、低功率测试,分别观察空移速度、加减速表现和切割速度,避免直接用复杂工件判断问题。
九、推荐的调试顺序
为了减少反复试错,可以按照以下顺序检查:
确认板材材质、厚度和程序参数是否匹配;
检查喷嘴、保护镜片和聚焦镜片;
校准激光头同轴度和焦点位置;
检查辅助气体压力、纯度和气路密封;
检查激光器输出功率与冷水机状态;
检查导轨、齿条、齿轮和伺服系统;
进行直线、圆孔和实际工件测试;
记录调试后的参数,建立适合本机的工艺数据库。
每次只调整一个主要因素,并记录调整前后的切割速度、功率、气压、焦点位置和断面效果,才能找到真正原因。
十、平时如何避免激光切板机速度下降
设备维护应安排在日常生产中,而不是等到切割速度明显变慢后才处理。每天开机前可以检查气压、冷水机温度、镜片状态和喷嘴情况;每周清洁导轨、齿条和设备内部的金属粉尘;定期检查激光器功率、光路同轴度、伺服电机和接地情况。
操作人员还应避免长时间让设备超负荷运行。连续加工厚板时,要给冷却系统留出稳定工作条件。不同材料和厚度使用独立的参数记录,换料后及时调用对应工艺,能减少因参数混用造成的速度下降。
常见问题解答
1. 激光切板机速度慢,可以直接把速度参数调高吗?
不建议直接提高。应先确认激光功率、焦点、喷嘴和气压正常,否则速度越高,越容易出现切不透、断线和挂渣。
2. 换了新喷嘴后,激光切板机还是速度慢,是什么原因?
可能是喷嘴没有与激光束同轴,或者焦点位置、气体压力和功率参数没有重新匹配。更换喷嘴后应重新校准中心和焦点。
3. 保护镜片脏了会影响激光切板机切割速度吗?
会。镜片上的灰尘和飞溅物会削弱激光能量,严重时还会损伤聚焦组件,应及时清洁或更换。
4. 激光切板机空走速度正常,但切割速度慢,优先检查什么?
优先检查激光输出、焦点位置、喷嘴状态、辅助气体和切割参数,这几项与实际切割能力关系最直接。
5. 调试后仍然切不动厚板怎么办?
如果参数、气路、镜片和机械系统均正常,应检测激光器实际输出功率,并检查聚焦组件和控制系统。涉及激光器内部或高压部件时,应交由专业维修人员处理。
激光切板机速度慢时,调试重点不是盲目追求更高速度,而是让激光功率、焦点、气流、运动系统和加工参数保持匹配。按照顺序排查并做好参数记录,通常可以较快定位问题,恢复稳定的切割效率,同时减少设备损耗和材料浪费。
上一条:激光切板机切不锈钢有毛刺怎么办?
下一条:激光切管机可以做坡口切割吗?