作者:赛铂数控
发布时间:2026-10-23
访问量:32
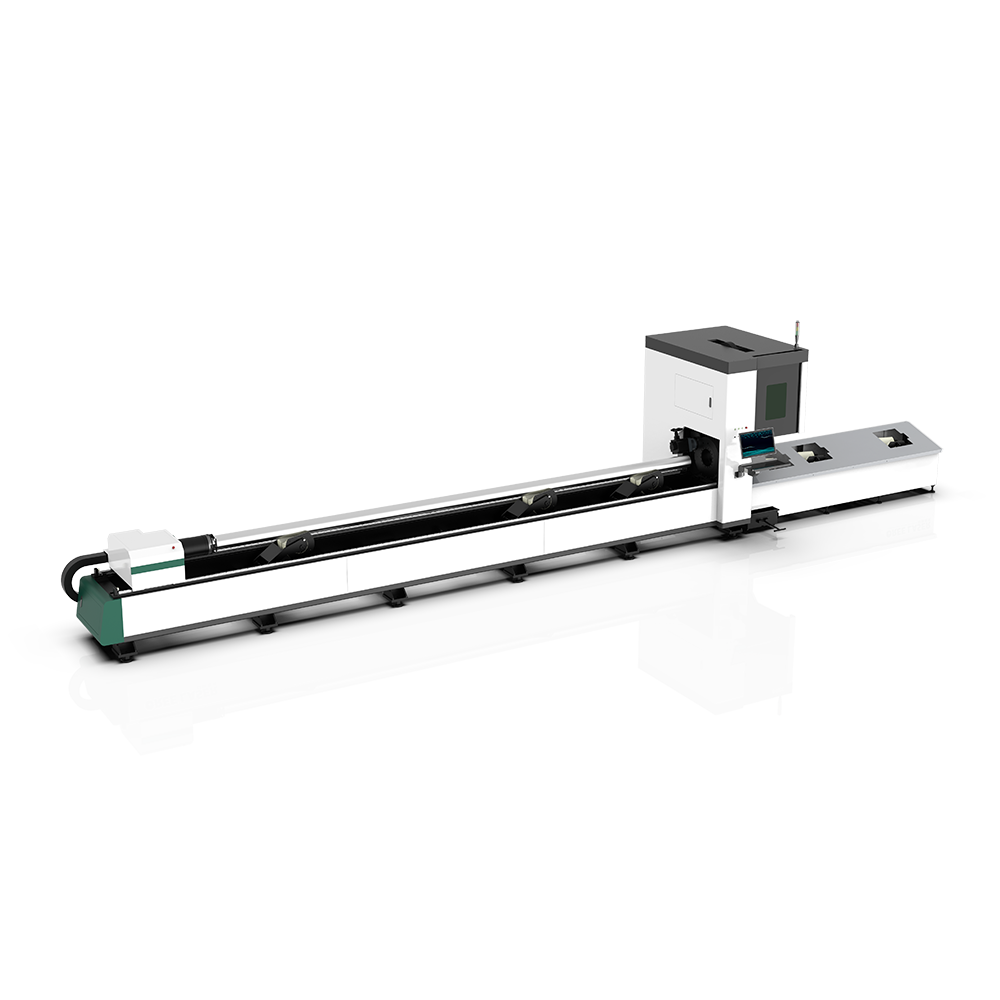
可以,前提是设备具备相应的坡口切割机构、运动控制和编程能力。配置适用切割头的激光切管机,能够在加工管材轮廓的同时,对切口边缘进行倾斜切割,为后续焊接或装配留出需要的结构。
不过,普通切管机能够切出斜端面,并不意味着它具备焊接坡口加工能力。判断设备是否适合订单,需要从图纸上的坡口要求开始,再核对材料、角度、壁厚和实际加工质量。
一、先看图纸:斜切端面和焊接坡口有什么区别?
方管拼接直角框架时,常将管端切成一定角度。这类斜切主要改变管端的整体形状,用于两根管材的对接,不能仅凭端面倾斜就认定已经完成焊接坡口。
焊接坡口则是在接头边缘加工出规定形状,使焊接时具备合适的操作空间。除了坡口角度,通常还要关注钝边、根部间隙以及接头形式。
因此,询问“激光切管机能不能切45度坡口”时,应提供截面图,说明角度的测量基准。单侧坡口角与两侧组对后的坡口夹角,不是同一个数值。
对于圆管相贯连接,还应明确沿轮廓的坡口角度是否保持一致,还是需要随接头位置变化。仅有外形图,没有坡口截面和尺寸要求,容易造成加工方与使用方理解不一致。
二、再看设备:什么配置才能完成坡口加工?
激光切管机进行坡口切割,通常需要切割头能够按程序倾斜,并与管材旋转、送料及切割运动协调。编程软件还要能够处理坡口方向、轮廓补偿和运动干涉。
已有设备将坡口作为可选功能。例如,通快TruLaser Tube 5000的官方资料列有最大45度的坡口切割选项,说明管材激光坡口加工已有对应的设备方案。具体适用范围仍需按机型、配置和工件条件核实。
选设备时,应同时确认三个问题:切割头能摆到多大角度,这个角度下能切什么材料和壁厚,以及在目标管径上是否有足够运动空间。
机械摆角只是其中一项条件。靠近卡盘、管端或复杂轮廓时,还可能受到切割头外形、夹持位置及防碰撞距离限制。不能把宣传中的最大角度理解为所有零件都能达到的加工角度。
三、进入加工:为什么坡口比普通切断更难?
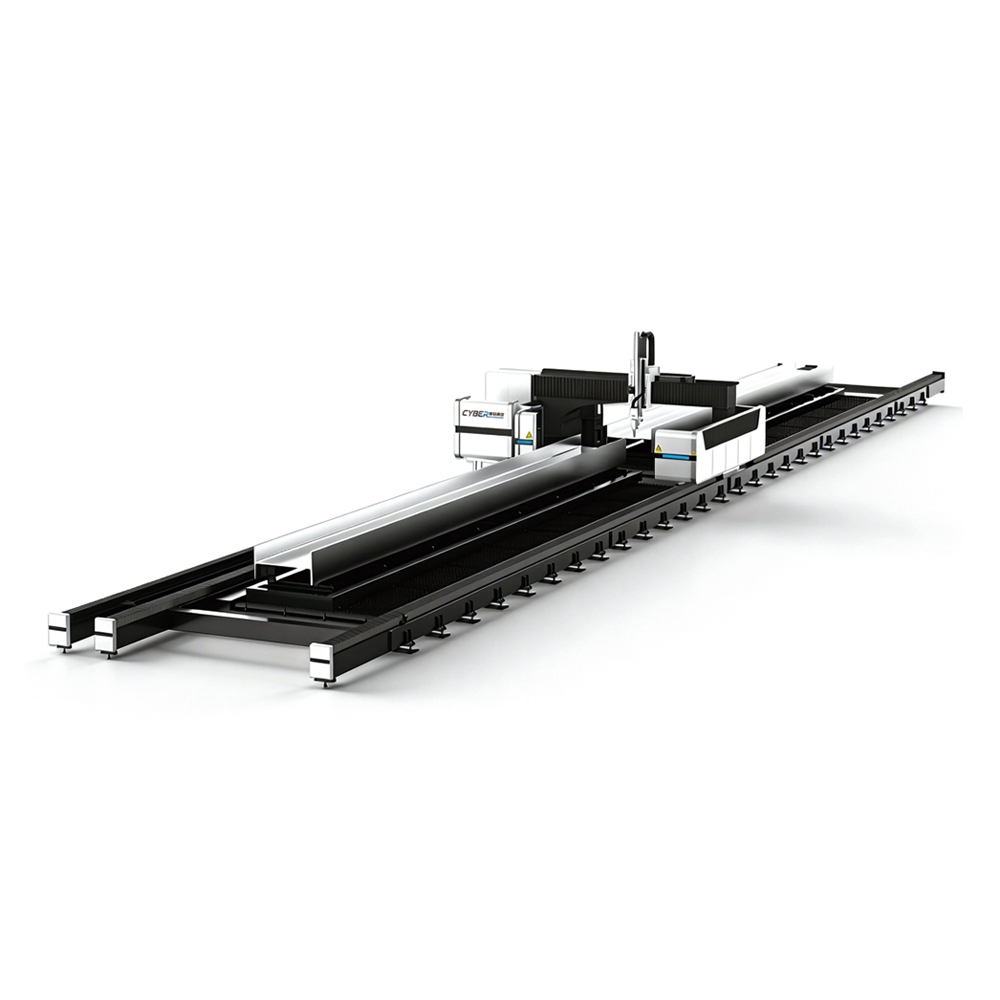
切割头倾斜后,光束穿过管壁的路径发生变化,辅助气体进入切缝的条件也随之改变。角度、壁厚和局部几何形状相互影响,原有的垂直切割参数未必适用。
设备厂商的技术资料指出,管材三维切割需要协调喷嘴距离、焦点、功率与速度,以适应曲面和不同位置的加工条件。
这也是为什么同一台设备,垂直切割厚度与坡口切割厚度可能不同。功率增加能够提供更多能量,但仍需切割头、气流和运动控制共同配合。
材料也要分别验证。碳钢、不锈钢和铝合金的加工工艺不能直接通用;同一牌号的管材,还应留意壁厚波动、直线度及表面状态。
对于焊管,坡口轮廓经过焊缝时,应检查局部切透情况。焊缝处的实际厚度变化可能影响原本按公称壁厚选择的工艺,造成局部粘连或切割不稳定。
四、换到具体零件,坡口切割能解决哪些问题?
圆管对接:关注整圈坡口的一致性
圆管端部加工坡口时,需要沿周向检查坡口角、钝边和端口形状。局部切得漂亮,不能代表整圈都符合要求。
装夹偏心、管材椭圆或旋转跳动,都可能使不同位置的加工结果出现差异。试切后,应在多个周向位置测量,并进行实际组对。
方管和矩形管:留意直边与圆角的过渡
方矩管的直边与圆角区域,局部形状并不相同。坡口经过这些位置时,需要检查是否出现烧蚀、挂渣或钝边变化。
如果最终用于框架拼装,还应确认端部尺寸、拼接角度和装配间隙。坡口加工不能补偿原料扭曲或整体尺寸不合格带来的问题。
相贯口:把轮廓与焊接准备一起考虑
支管与主管连接时,可以评估将相贯轮廓和坡口安排在同一道激光工序中,减少切完后再次划线、装夹和修磨。
但轮廓越复杂,对软件、摆头空间及工艺的要求也越高。涉及内外侧不同坡口、复杂钝边或特殊接头形式时,应逐项确认设备能力,必要时保留后续机械加工。
五、切完以后,怎样判断坡口是否合格?
验收应从图纸尺寸、表面状态和组对效果三个方面进行。
尺寸方面,检查坡口角、钝边、端部长度及轮廓位置,测量时使用图纸规定的基准。不能只量最容易接触的一处,就判断整个坡口合格。
表面方面,检查挂渣、缺口、局部未切透和明显烧蚀,特别留意穿孔引入处、轮廓衔接处及转角区域。
组对方面,将配套零件按实际方式装配,确认根部间隙、错边和接触情况。需要焊接的工件,还应按既定焊接工艺处理切口表面。激光切割完成后,是否需要去渣、清洁或进一步修整,应以接头要求为准。
对于批量订单,建议使用真实材质和规格进行连续试切,将难加工的位置纳入样件,并保留测量记录。首件合格后,还需确认后续零件的一致性。
激光切管机是否值得增加坡口功能,则要结合工序成本判断。如果能够减少二次装夹和人工修磨,可能缩短整体加工时间;若订单很少、坡口形式简单,也可以比较独立坡口设备的费用。把切割、清理、装配和返工一起计算,才能判断这种加工方式是否适合实际生产。