作者:赛铂数控
发布时间:2026-10-21
访问量:27
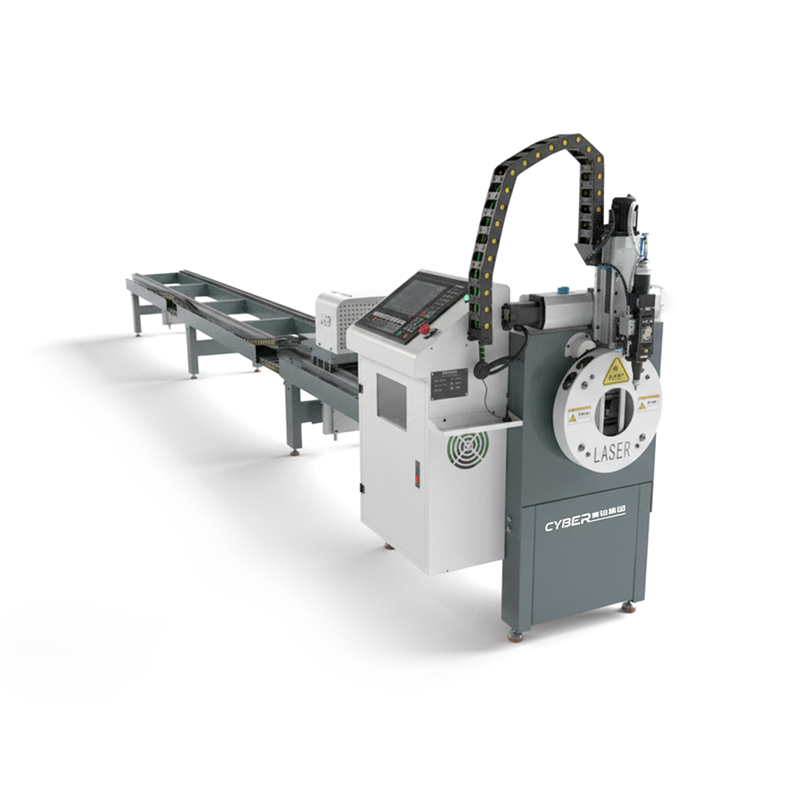
激光切管机使用过程中,常见异常包括不出光、切不透、切口挂渣、尺寸偏差、夹持打滑、送料卡顿以及冷却报警。有些来自零部件损坏,也有些与耗材磨损、管材变形或工艺设置有关。
处理故障时,应先记录报警代码、发生位置和当时的加工条件,再按设备说明检查。涉及拆装、清理和检修,应停机并按规程隔离相关能源;激光器内部、电气柜和精密光学组件的问题,应交由专业人员处理。
一、设备能够运行,却没有正常切割
故障表现: 程序已经启动,切割头也在移动,但管材表面没有形成正常切缝,或者设备提示激光未就绪。
这种情况不一定是激光器损坏。冷却状态、门禁联锁、激光使能和控制通信,都可能影响出光条件。
检查时,先查看控制界面和激光器状态信息,确认是否存在未解除的报警,再按照对应机型的说明核对启动条件。不要通过打开防护门观察光束来判断是否出光,也不要绕过联锁强行运行。
如果故障出现在停电恢复、设备搬动或维护之后,应把这些情况一并提供给售后,便于缩小检查范围。
二、管材切不透,或者切口突然挂渣
故障表现: 零件局部粘连、切缝底部出现硬渣,原本正常的断面突然变粗糙。
先核对当前材质、壁厚与调用的工艺是否一致,再检查辅助气体供应、喷嘴状态和保护镜片。喷嘴影响气流形态,保护镜片则用于阻挡飞溅和烟尘,二者状态都与切割稳定性有关。
判断原因时,可以关注异常出现的范围:整根管材都切不好,应优先检查共同条件;只有某处异常,则应留意局部壁厚、焊缝和表面状态。
不宜一边加大功率、一边降低速度并提高气压。每次只调整一项,并保留试切结果,更容易找到真正原因。
三、零件长度不准,孔位和轮廓出现偏差
故障表现: 截断长度不一致、孔位错开、圆孔变形,或者同一根管材不同面的轮廓接不上。
先区分误差规律。如果每件都朝同一方向偏差,应核对图纸、程序、坐标和补偿设置;如果误差时大时小,则要关注夹持、管材跳动及支撑状态。
管材本身的弯曲、扭转和截面偏差也会影响结果。部分切管系统通过扫描实际管形,对加工位置进行补偿,说明原料几何状态是精度判断中的重要条件。
检查时,应在图纸指定的基准处测量,并确认量具和测量方法一致。持续存在的机械精度问题,需要专业人员检测,不能反复修改图纸尺寸来掩盖。
四、卡盘夹不牢,管材旋转时打滑或跳动
故障表现: 管材转动不同步、加工中出现位移、夹持处留下异常压痕,或者设备提示夹紧不到位。
可能原因包括卡爪接触面有异物、夹持位置不合适、夹紧机构异常,以及管材规格超出适用范围。薄壁管还可能因夹紧过度而变形。
应按设备配置核查气动或液压夹紧状态,并在安全停机条件下检查卡爪与管材接触情况。更换圆管、方管或异形管后,要确认对应的装夹方式与参数。
发现明显打滑后,应停止继续加工并复核已完成零件,避免位置偏差延续到后续批次。
五、切割头上下抖动,频繁出现跟随报警
故障表现: 切割头高度不稳定、频繁抬升,或者出现电容异常、跟随异常及碰撞报警。
对于采用电容调高的机型,喷嘴污染、陶瓷件损伤、传感连接异常或标定状态变化,都可能影响高度检测。柏楚调高系统的技术资料也提到,温漂、碰撞和喷嘴拆装会引起电容变化。
若故障发生在更换喷嘴或碰撞之后,应按厂家流程检查相关部件,并在需要时完成标定。
同时要确认管材是否跳动、废料是否翘起。机械运动异常与高度检测异常可能同时存在,单纯修改跟随参数未必能解决问题。
六、自动送料卡顿,上料或下料无法完成
故障表现: 管材停在料架、送料位置不准、托料机构动作异常,或零件切完后不能顺利落料。
先查看故障停在哪个动作步骤,再核对管长、截面规格、原料排列及限位状态。弯曲管材、混料、尾料设置不匹配,都可能影响自动循环。
如果只有某一批原料容易卡料,应优先比较其直线度和规格;如果不同原料都在同一位置停顿,则要检查对应机构和传感信号。
卡料处理必须在设备停止、机构处于安全状态后进行。恢复运行前,还应确认零件和废料是否已经移出运动区域。
七、冷水机报警,加工一段时间后停机
故障表现: 水温过高、流量不足,或设备启动正常,但运行一段时间后报警。
检查方向包括冷却液液位、外部管路、散热条件及过滤维护状态。不同型号的报警含义并不相同,应先查清代码,区分水温、环境温度和流量问题。冷水机厂家也针对这些情况分别提供排查流程。
冷却液类型、水温设定和维护周期,应遵循配套设备要求。不能为了继续生产屏蔽流量保护,也不能随意降低设定温度。
若液位和外部散热条件正常,报警仍然反复出现,应由维修人员进一步检查水泵、传感器及制冷系统。
八、运行中突然停顿,出现伺服或限位报警
故障表现: 某个轴停止运动、回零失败、运行中出现异响,或控制系统提示跟随误差、超程等信息。
这类问题应先保留报警记录,说明故障发生在回零、送料、旋转还是切割阶段。随后按说明检查运动区域是否有阻挡、程序是否超出行程,以及润滑维护是否到位。
不要反复复位后强行运行,也不要随意放大限位或修改伺服参数。出现异常撞击、明显异响或重复报警时,应停止试机,由专业人员检查机械传动和电气控制。
激光切管机故障排查,最有用的是完整记录:何时出现、换过什么、影响哪些零件、报警内容是什么。维修后应先完成规定的功能检查,再用试件验证切口、尺寸和连续加工情况,确认恢复正常后再投入批量生产。
上一条:激光切管机可以做坡口切割吗?
下一条:激光切管机能不能切厚壁不锈钢管?